技术指南 · 技术资源
PVA纤维长度选型:4 mm、38 mm和76 mm怎么选
目录在Staple组别中列有4 mm和38 mm选项,并在单独的Top组别中列出76 mm。本文帮助买家比较完整目录行、识别实际喂入位置,并设计有代表性的试验,而不假设长度本身可以预测搬运或工艺表现。
把长度和产品形态放在一起读取
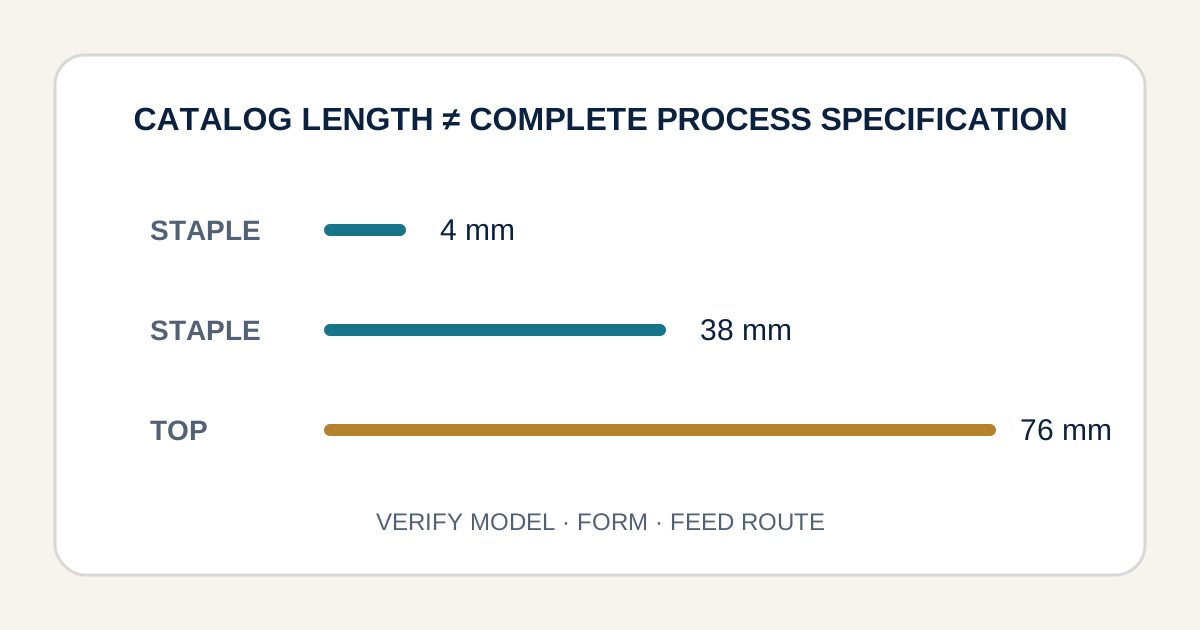
荣沣2026年目录在Staple组别中列出4 mm和38 mm的PVA纤维,并在单独的Top组别中列出76 mm选项。这些条目并不是一组可以互换的短纤尺寸范围。组别名称和长度都很重要:申请样品时应保留目录中的产品形态、型号和长度,并向供应商确认实际交付形态。
长度只是选型字段之一。目录中不同产品行还列出不同型号标识和温度组别,因此对比不同条目时,可能同时改变多个条件。不能只凭长度数值推断设备路线、混料比例、去除结果或成品织物性能。首先应确定材料从哪里进入工艺,以及它需要在该工序中发挥什么作用。
| 目录类别 | 列出的示例 | 选型提示 |
|---|---|---|
| Staple,4 mm | 70°C组中的1D和2D;80°C组中的2D | 确认准确型号与组别 |
| Staple,38 mm | 80°C组中的1.2D和1.5D;90°C组中的1.2D和1.4D | 其他字段不同时,不能只比较长度 |
| Top,76 mm | 40°C和70°C组中的2D | 将Top与Staple类别分开 |
应利用目录条目提出工艺问题,而不是据此猜出答案。4 mm短切选项、38 mm短纤选项和76 mm Top选项代表不同目录形态,但工厂仍需说明各候选材料如何接收、准备和投入生产。买方应告知供应商工艺路线是从分散浆料、纺纱准备还是另一个明确工序开始。如果供应商不熟悉相关设备或产品名称,可在申请建议前提供简单的流程草图和产出要求。
在不同长度中选型前,先明确工艺路线
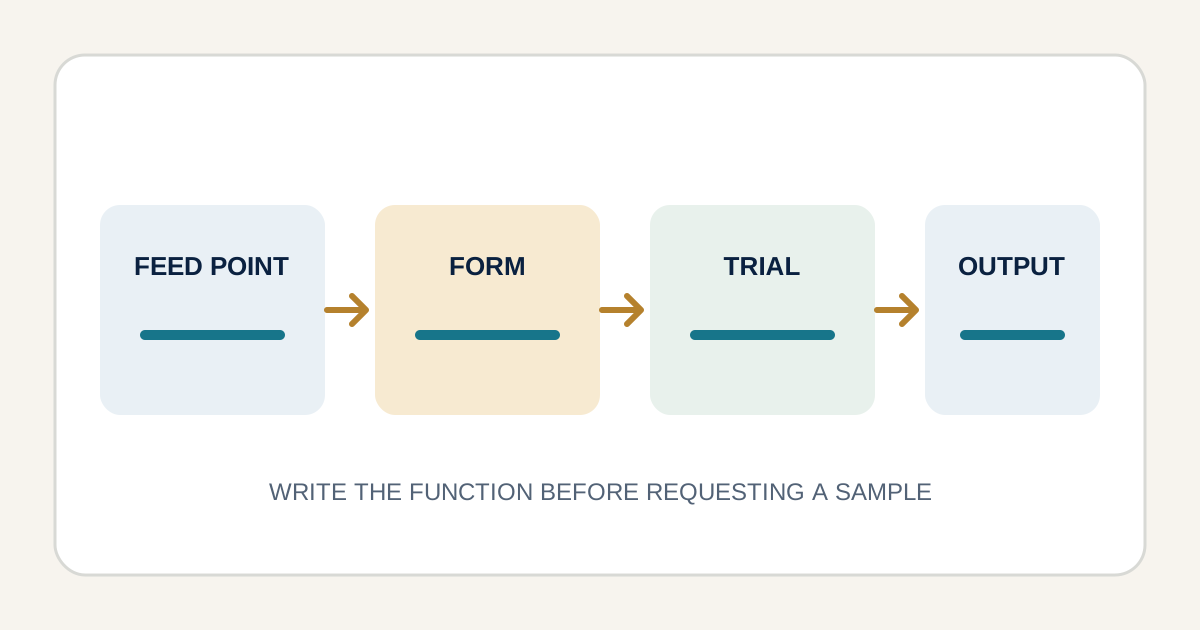
第一个问题是PVA从哪一段进入生产线。它是计量加入纤维混合物、进入前处理工序、并入纺成的纱条,还是以另一种中间形态供应给后续工序?请注明设备和下游产品。在某一工序可以处理的长度,在另一工序未必适用;目录尺寸不能代替真实喂入和前处理路线中的试验。
接着,定义材料需要临时发挥的作用或最终留存的作用。如果材料计划后续去除,应记录去除前必须经受的工序,以及约定的去除终点。如果材料会留在产品中,应写明纤维承担的功能和买方会检查的成品性能。不要笼统写成“织物用PVA纤维”;明确用途才能决定试验及其验收记录。
- 标出样品进入的准确工序。
- 描述材料在该处如何开松、称量、计量或转移。
- 注明下一道工序以及生产线预期制成的结构或纸页。
- 说明PVA需要留存、改变尺寸、粘结、支撑,还是稍后去除。
- 确定哪些产品、工艺和去除检查决定试验结果。
一张有效的流程草图可以很简短:注明来料形态、第一道工序、每一个添加其他材料的位置,以及将要检查的产出。标出可能改变样品身份或使PVA难以与其他原料分离的工序。这是工艺路线图,并不意味着每条生产线都需要增加工序。工厂没有的工序不必画入;其目的是复现实际路线,而不是理想化路线。
比较目录条目时不要悄悄改变多个变量
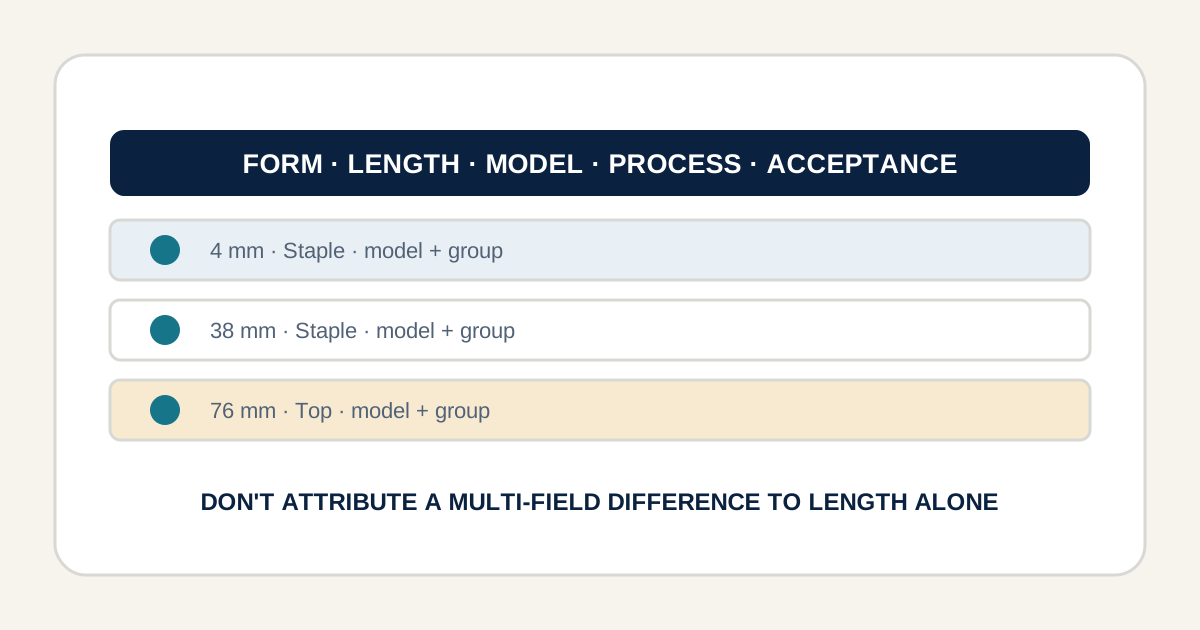
表格可以帮助进行第一轮筛选,但不同目录行并不会因此变成受控实验。例如,4 mm选项、38 mm选项和76 mm Top条目在类别、型号和某些情况下的温度组别上均有差异。若两个候选项的多个字段不同,应将它们分别作为候选材料,按照同一份书面工艺说明进行测试。不要把成品样之间的差异说成单纯由长度造成。
| 字段 | 从批准报价中抄录 | 需要确认的问题 |
|---|---|---|
| 产品形态 | 按供应商原词注明Staple或Top | 实际交付的物理形态是什么? |
| 型号和长度 | 完整目录型号和标出的毫米数 | 样品标签是否与申请的目录行一致? |
| 工艺组别 | 目录组别和所列工艺条件 | 组别标签说明什么,还需试验什么? |
| 包装和数量 | 供应商确认的交付形态与试验数量 | 收货与喂入设备能否处理? |
| 验收 | 书面喂入、产出、去除或留存产品检查 | 每个阶段什么观察结果代表通过? |
如果要单独研究长度差异,应询问供应商能否提供其他材料与工艺字段尽可能一致的候选样品。如果无法做到,就应记录候选材料之间的完整差异,并将结果视为产品比较,而不是受控的长度研究。这样可以让采购决策有依据,同时不夸大试验得到的信息。
进行有代表性的试验并记录实际表现
试样应能还原材料实际的喂入路径。记录收货卷装、开松或转移步骤、喂入设置、相关机器路线,以及买方要检查的产出量或试样。每份样品都应保留材料和工艺身份;如果生产线切换到另一个候选项,应标明换料节点,而不是把两次结果合并到同一个产品名称下。
检查不应只发生在生产线末端。记录材料是否按计划喂入、下一道工序是否按预期运行,以及产出是否具有预期结构。如果PVA计划后续去除,应将有代表性的试样带过实际湿处理或热处理顺序,并定义什么状态代表已去除。如果PVA要留存在产品中,则使用买方的成品检查标准。各项结果应分别报告,避免一个阶段通过掩盖另一阶段的问题。
| 阶段 | 记录内容 | 纳入决策的原因 |
|---|---|---|
| 收货 | 类别、型号、长度、批次、卷装和试样身份 | 将结果与实际交付样品对应 |
| 喂入与前处理 | 开松、转移、计量、机器路径和操作员观察 | 说明选定形态如何进入工艺 |
| 产出 | 成品结构和买方选定的品质检查 | 在相关环节验证预期用途 |
| 去除或留存 | 去除条件与终点,或留存纤维验收标准 | 明确最终材料决策 |
只要路线允许,就应保留各个指定阶段的样品,而不是只依赖单个成品。开包前先给材料编号,再将相同标识保留在准备后的原料、中间纱条和最终试样上。如果试验因样品无法通过某个喂入点而提前停止,应记录停止的工序和当时已有的证据;不要报告实际上并未获得的下游品质结果。即使试验未完成,这些记录也有助于选择下一个候选材料或修正工艺方案。
用试验结果缩小下一次样品范围
如果首个候选材料没有按要求喂入或产出,应指出结果从哪个阶段开始偏离工艺说明。检查样品是否与标签一致、工艺是否按记录路线执行,以及是否按约定方法进行验收。随后为下一次试验选择一项改变:更换目录形态、修正喂入设置,或调整试验方法。旧结果应继续关联原试样保存,不要用新候选样的记录覆盖它。
更有用的样品申请会说明为什么要试另一个长度或形态。例如,团队可能想评估不同喂入位置,或减少已经观察到的搬运中断;这些只是需要验证的假设,并非某个毫米数保证的性能。请供应商确认当前供应情况和实际交付形态,并在新样品到货前确定下一次试验的判定结果。
产品示例可参见PVA短纤规格。现有的针织混纺试验指南、湿法非织造指南和造纸纤维指南分别讨论不同工艺问题。请通过样品申请表提交您的工艺路线和样品要求。
避免三种长度选型错误
- 把76 mm Top条目当作目录Staple类别中的另一个长度。
- 比较4 mm、38 mm和76 mm行时,忽略型号或工艺组别差异。
- 不经生产线试验,就假设纤维长度可以预测开松、分布、支撑、去除或成品表现。
纠正方法是完整引用目录行,说明喂入位置,并记录实际样品的工艺条件和结果。如果买方需要只研究长度这一项,应在取样前说明目的,并与供应商对齐其他字段。如果现有产品不只在长度上不同,就应在试验记录中写明这一限制,让结论保持准确。
常见问题
4 mm和38 mm选项都列在Staple组吗?
是的。2026年目录在Staple类别中列出了4 mm和38 mm条目。不同产品行的其他字段也有差异,因此应确认准确型号和工艺组别。
76 mm选项是另一种短纤长度吗?
目录将76 mm选项列在单独的Top组别中。申请样品时应保留这一类别区别,并请供应商确认交付形态。
较长的PVA纤维一定会以不同方式喂入吗?
单靠目录长度无法判断某台机器会如何喂入样品。应在预定的开松、转移、计量和机器路线中测试实际交付形态。
应先申请哪种长度?
先选择与需求说明中的工艺位置和功能相匹配的目录行。如果尚不确定形态,请向供应商说明设备和产出要求,而不是猜测尺寸。