02 / Tikuv ipi
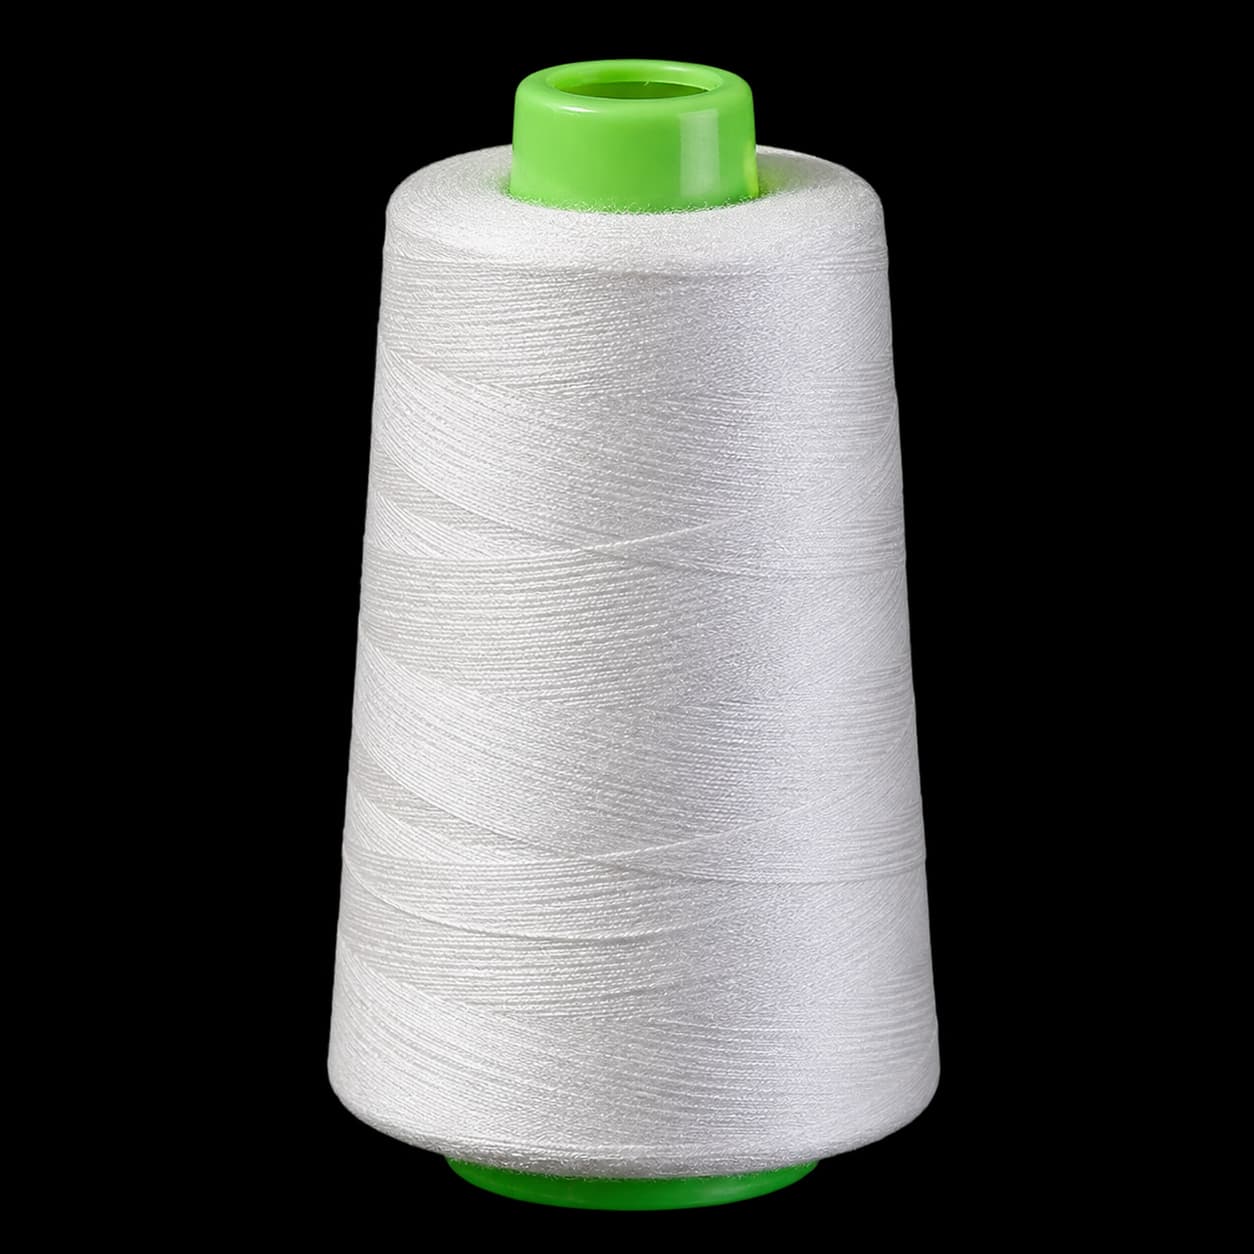
Suvda eruvchan PVA tikuv ipi
Suvda eruvchan PVA tikuv ipi ishlab chiqarish jarayonida choklarning yaxlitligini saqlab turadi va belgilangan nam pardozlash sharoitlarida olib tashlanishi uchun mo‘ljallangan.
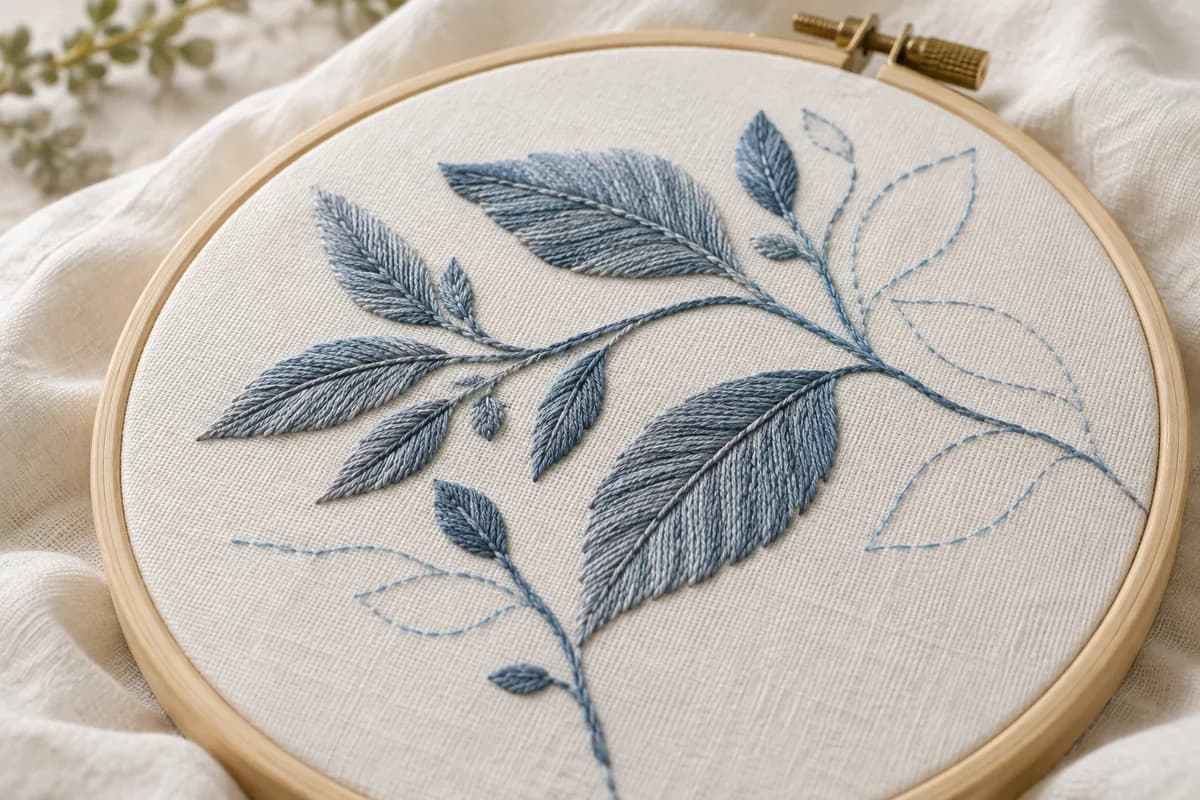
Vaqtinchalik choklar, ko‘klash va kashta tikish.
Qo‘llanishingiz uchun spetsifikatsiyani toping.
Namuna yoki narx so‘roviga kiritish uchun nav va o‘lchamni tanlang.
Sizning tanlovingizSS20 · 20s/2 tikuv ipi · jarayon maqsadi 20°C
Texnik ma’lumotnoma
SS / SF / SH — jarayonning maqsadli haroratiga ko‘ra guruhlangan ichki katalog belgilari.
20°C
SS20jarayon maqsadi 20°C
O‘lcham / tuzilishNamuna so‘rash40°C
SF40jarayon maqsadi 40°C
O‘lcham / tuzilishNamuna so‘rash
| Marka / texnologik jarayon varianti | Harorat / sharoit | O‘lcham / tuzilish | Namuna so‘rash |
|---|---|---|---|
| 20°CSS20 | jarayon maqsadi 20°C | 20s/2 tikuv ipi | Namuna so‘rash |
| 20s/8 tikuv ipi | Namuna so‘rash | ||
| 40s/2 tikuv ipi | Namuna so‘rash | ||
| 50s/2 tikuv ipi | Namuna so‘rash | ||
| 40°CSF40 | jarayon maqsadi 40°C | 40s/2 tikuv ipi | Namuna so‘rash |
Texnik ma’lumot
Suvda eruvchan PVA tikuv ipi ishlab chiqarish jarayonida choklarning yaxlitligini saqlab turadi va belgilangan nam pardozlash sharoitlarida olib tashlanishi uchun mo‘ljallangan.
PVA tikuv ipi ishlab chiqarishda ishonchli chok kerak bo‘ladigan, ammo tayyor buyumda doimiy ip qolmasligi lozim bo‘lgan vaqtinchalik chok, joylashtirish va yig‘ish ishlari uchun tanlanadi. Igna ishlashi, halqa hosil bo‘lishi va vaqtinchalik chok mustahkamligi kiyim, kashta yoki to‘qimachilik tuzilmasiga mos chiqarish sikli bilan muvozanatlanishi kerak.
Bo‘sh ip bilan namoyish haqiqiy tikuv sharoitlarini takrorlamaydi. Chok zichligi, chok turi, igna qizishi, mashina tezligi, o‘ram shakli va atrofdagi materiallar natijaga ta’sir qiladi. Namuna tavsiya qilishdan oldin bu sharoitlarni ko‘rib chiqamiz va tikilgan konstruksiyaning to‘liq qismini mo‘ljallangan nam pardozlash ketma-ketligidan o‘tkazib sinashni tavsiya qilamiz.
Odatdagi qo‘llanishlar
Jarayon bo‘yicha qo‘llanma
Talabdan izchil ta’minotgacha
Tikuv jarayonini tasvirlang
Mashina turini, ignani, qaviq va chok konstruksiyasini, ishlash tezligini hamda ishlab chiqarishda oldini olish kerak bo‘lgan nosozlik turini ayting.
Buyumga zarar yetkazmasdan chiqarish shartlarini belgilang
Mato, bo‘yoqlar va bezaklar uchun suvning xavfsiz eng yuqori haroratini, sikl vaqti, aralashtirish va talab qilinadigan qoldiq holati bilan birga belgilang.
Tijorat spetsifikatsiyasini qat’iy belgilang
Muvaffaqiyatli sinovdan so‘ng, ishlab chiqarish buyurtmasi tasdiqlangan namunaga mos bo‘lishi uchun ip nomeri, qatlar soni, pardozlash turi, qadoq o‘lchami, yorliqlash, sinov usuli va qabul mezonlarini qayd eting.
Ishlab chiqarish va sifat nazorati dalillari
Titish xonasidan avtomatik o‘rashgacha bo‘lgan integratsiyalashgan ip yigirish liniyasida partiya darajasidagi sifat nazorati bilan ishlab chiqariladi. Ishlab chiqarish bazasi, uskunalar va sertifikat hujjatlari uchun ishlab chiqarish hamda sifat sahifalariga qarang.
Tegishli texnik manbalar
- Vaqtinchalik PVA tikuv ipini qanday olib tashlash va uning oddiy ipdan farqi
- Suvda eruvchan tikuv ipi: u nima, qanday ishlaydi va qayerda qo‘llanadi?
- Suvda eruvchan PVA tikuv ipi uchun ishonchli OEM zavodni qanday tanlayman?
- Suvda eruvchan PVA tikuv ipi uchun minimal buyurtma miqdori qancha?
- Suvda eruvchan PVA tikuv ipi moda mahsulotlarida biologik parchalanadimi?
- Kiyimlarda vaqtinchalik tikuv uchun PVA tikuv ipi qanday ishlatiladi?
Mahsulot haqida tez-tez so‘raladigan savollar
Suvda eruvchan tikuv ipi kashta osti tayanchi bilan bir xilmi?
Yo‘q. Ip chok hosil qiladi, plyonka, mato yoki noto‘qima materiallar esa kengroq tayanch beradi. To‘g‘ri material vaqtinchalik vazifa va olib tashlash usuliga bog‘liq.
Tortish sinovi natijasi maqbul bo‘lsa ham, ip nega uzilishi mumkin?
Igna sharoitlari, yo‘naltirgichlar, taranglik, tezlik, o‘ramni yechish va chok konstruksiyasi laboratoriyadagi cho‘zilish mustahkamligi raqamida aks etmaydigan zo‘riqishlarni hosil qilishi mumkin.
OEM qadoqlash uchun qanday ma’lumotlar kerak?
Qadoq turi va o‘lchamini, sof vaznni, yorliq tilini, karton quti talablarini, tasviriy materialni tasdiqlashni va manzilga xos belgilarni kiriting.
Bu marka uchun namuna kerakmi?
Chiziqli zichlikni, konstruksiyani va olib tashlash sharoitlarini yuboring — kuzatuv mumkin bo‘lgan namuna spetsifikatsiyasini tasdiqlaymiz.